Wkładka gwintowana pozwala wielokrotnie przykręcać obudowę lub uchwyt bez zużywania gwintu wykonanego bezpośrednio w tworzywie. Trwałość połączenia zależy jednak nie tylko od insertu. Istotne są materiał, otwór, grubość ścianek i sposób montażu.
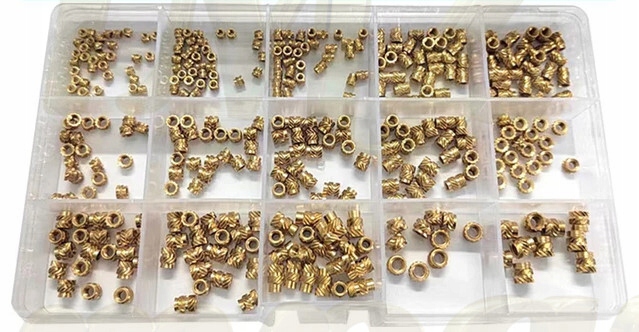
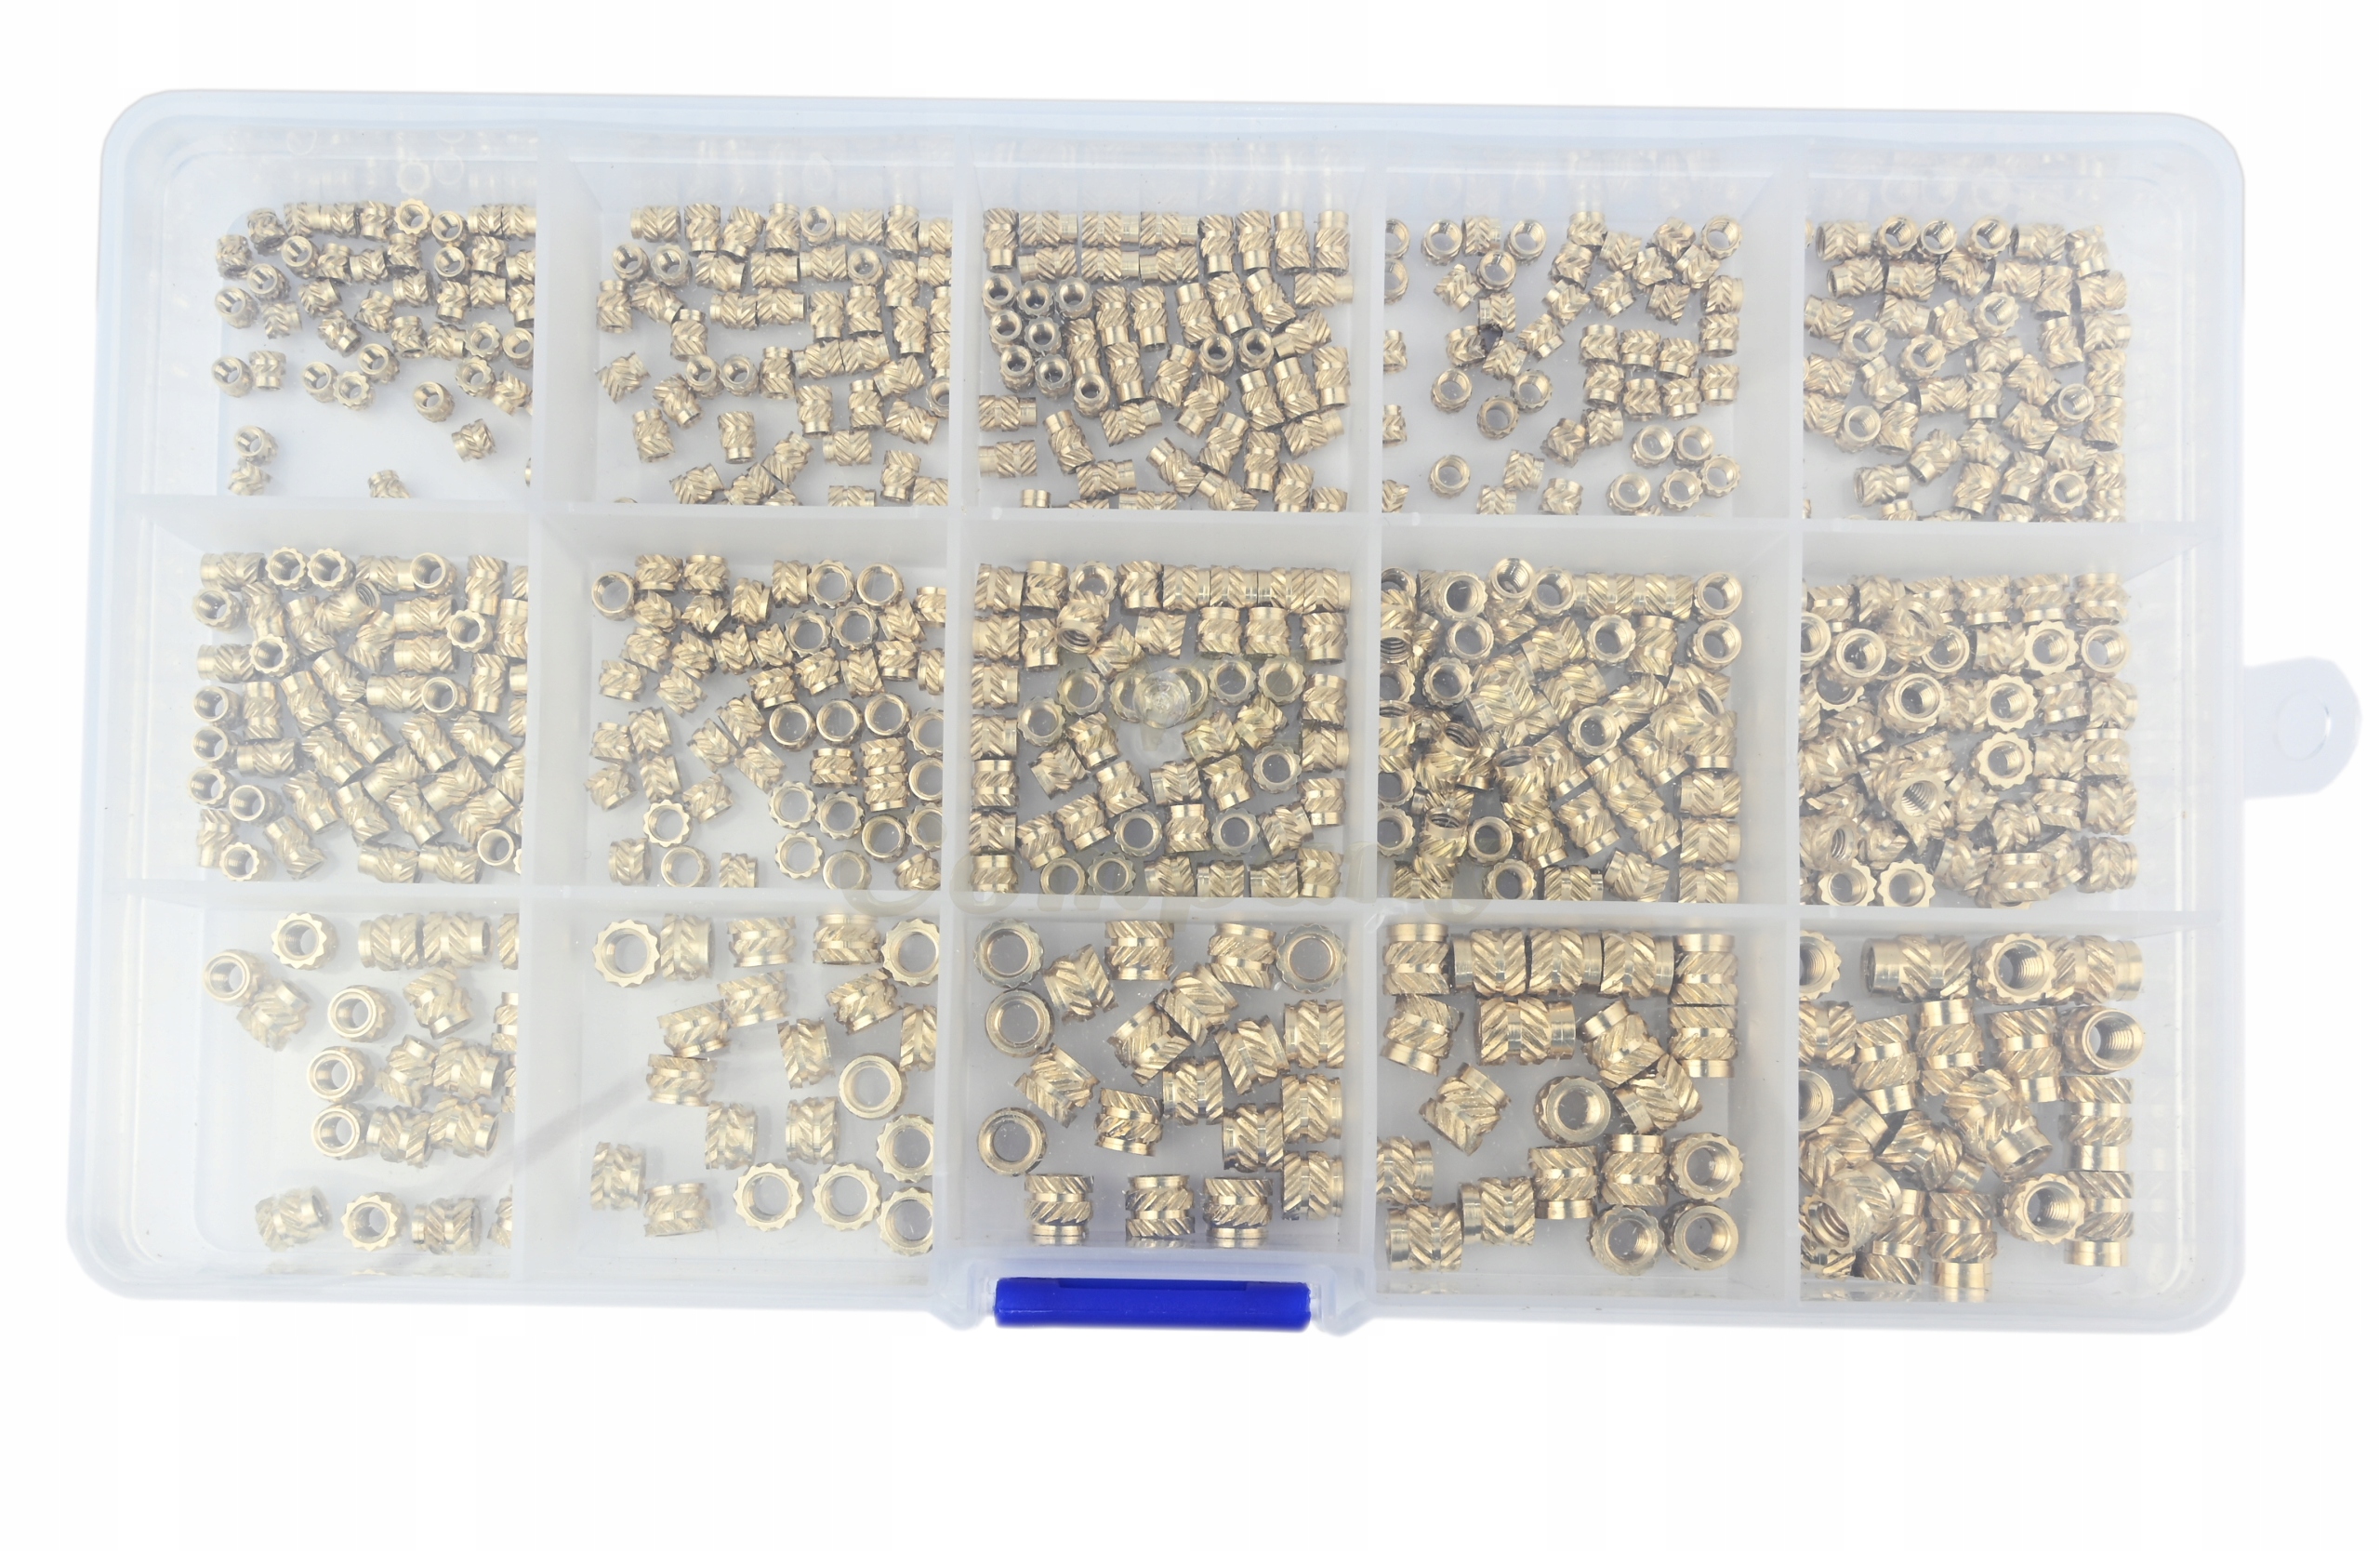
Wkładki z zestawu IMZ Z007. Gwint, długość i średnica zewnętrzna to osobne wymiary.
Zacznij od próbki
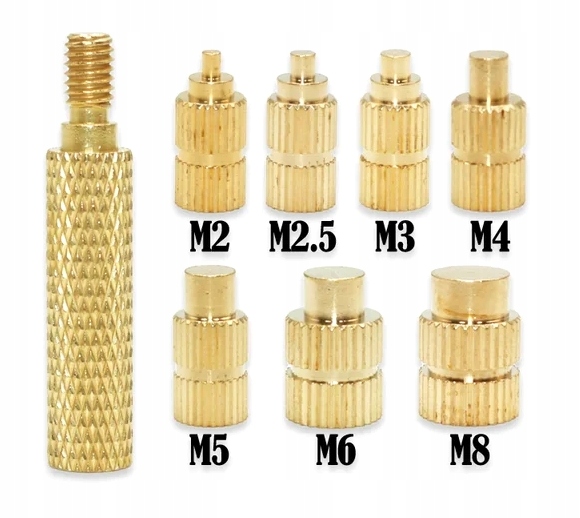
Do montażu używamy podgrzewanego narzędzia z wymiennymi końcówkami. Końcówkę dobiera się do wkładki, tak aby prowadziła ją prosto i przekazywała ciepło przez odpowiednią powierzchnię. Wymieniaj ją tylko po odłączeniu i całkowitym ostygnięciu narzędzia.
Przed właściwą obudową wydrukuj mały fragment z kilkoma otworami próbnymi. Użyj tego samego materiału, orientacji i parametrów druku, co w gotowej części. Otwór zmierz po wydruku: rzeczywisty wymiar może różnić się od wartości zapisanej w CAD.
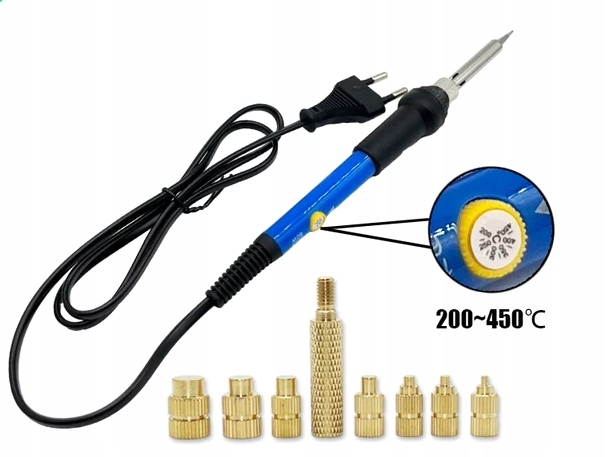
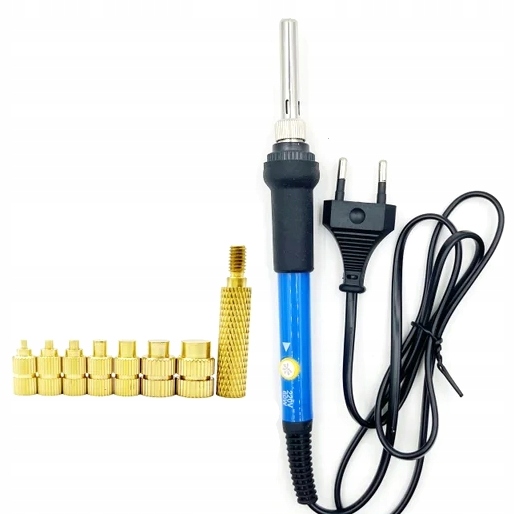
Zestaw IMZ Z015 z wymiennymi końcówkami. Oznaczony na zdjęciu zakres regulatora opisuje narzędzie; temperaturę montażu dobieramy do tworzywa i wkładki.
Nie ma jednego otworu dla wszystkich M3
M3 opisuje gwint wewnętrzny, a nie średnicę zewnętrzną, długość czy kształt moletowania. Dobierz otwór do dokumentacji konkretnej wkładki. Zapewnij miejsce na jej długość, materiał wokół oraz planowaną śrubę.
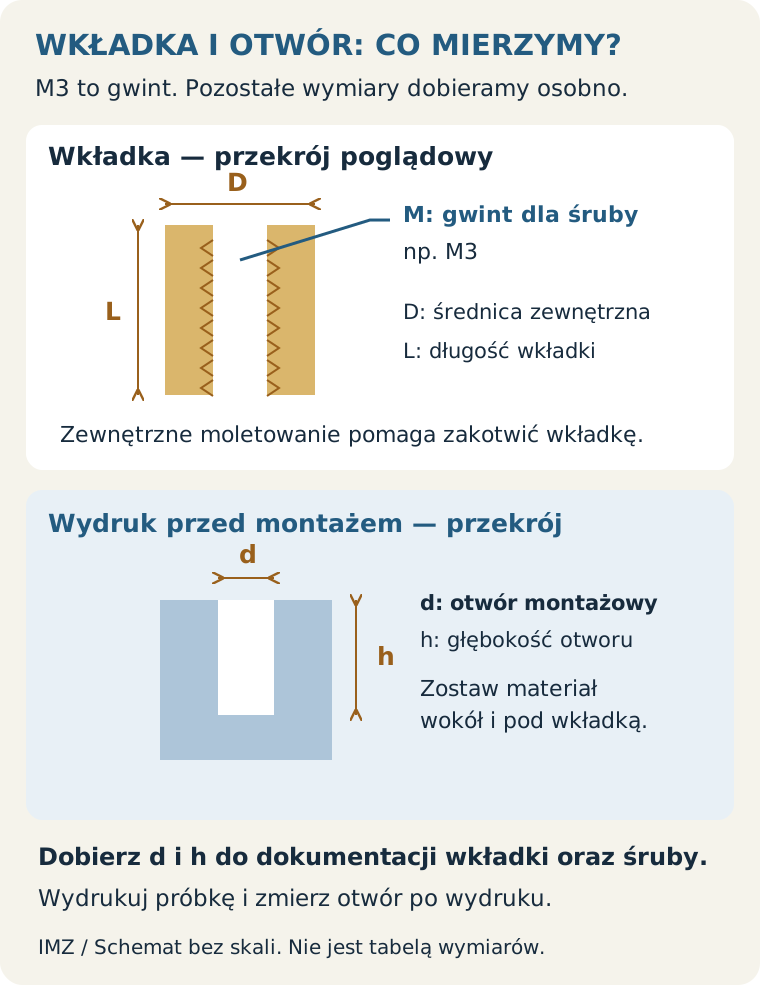
D to średnica zewnętrzna wkładki, L — jej długość, a d — średnica otworu w wydruku. M3 określa gwint dla śruby, nie otwór montażowy. Schemat jest poglądowy; wartości dobieramy do konkretnej wkładki.
Zbyt ciasny otwór wypycha nadmiar tworzywa, które może zablokować przejście śruby. Zbyt luźny ogranicza osadzenie. Próbka pomaga ocenić oba przypadki. Producent wkładek CNC Kitchen pokazuje, dlaczego rzeczywisty wymiar i warunki druku wpływają na wynik, w opisie prób średnic otworów. Wyników dla ich wkładki nie należy traktować jako specyfikacji dowolnego insertu.
Montaż krok po kroku
- Ustaw wydruk stabilnie na podłożu odpornym na temperaturę i przygotuj podstawkę narzędzia.
- Dobierz temperaturę według materiału, wkładki i narzędzia. Zweryfikuj ją na próbce.
- Prowadź wkładkę prostopadle do powierzchni, z lekkim, równym naciskiem.
- Pozwól ciepłu zmiękczyć tworzywo. Jeśli trzeba używać dużej siły, przerwij i sprawdź temperaturę, otwór i ustawienie.
- Po osiągnięciu zaplanowanej głębokości odsuń narzędzie, nie poruszając wkładką. Poczekaj na ostygnięcie.
Temperaturę dobieramy do konkretnego filamentu i wkładki. Skład materiału, masa wkładki i rzeczywista temperatura końcówki zmieniają przebieg pracy. Zasady przygotowania i montażu opisuje także poradnik producenta CNC Kitchen.
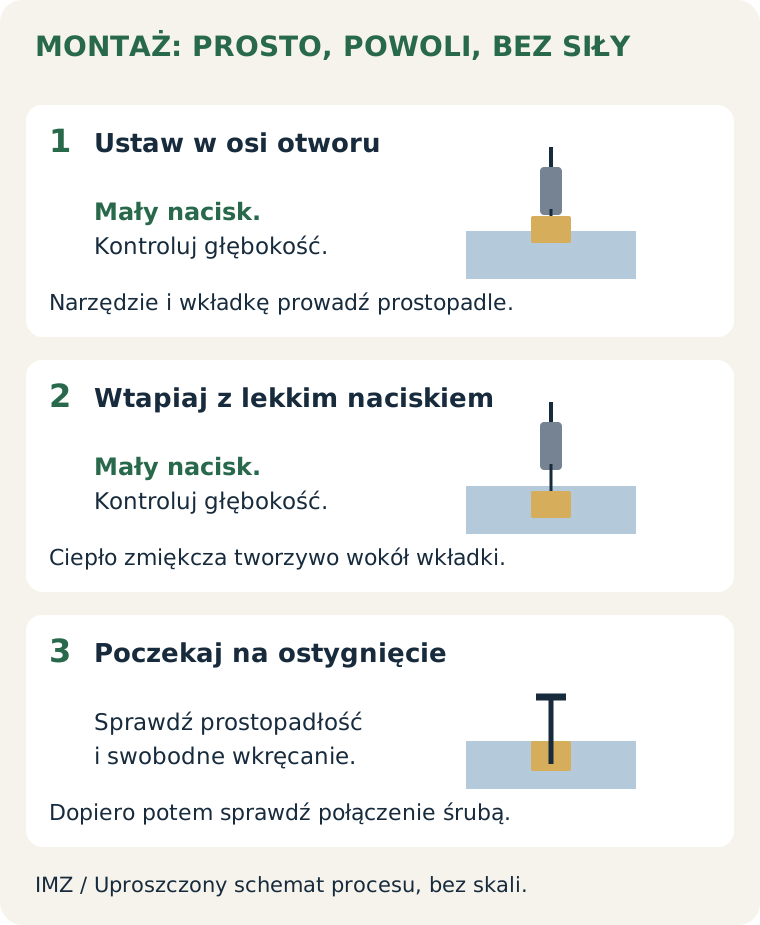
Prowadź wkładkę w osi otworu. Po osadzeniu pozwól tworzywu ostygnąć, zanim sprawdzisz połączenie śrubą.
Jak ocenić efekt
Po ostygnięciu sprawdź, czy wkładka jest prosta i nie obraca się podczas ręcznego wkręcania właściwej śruby. Upewnij się, że śruba nie opiera się o dno otworu przed dociśnięciem elementu. Obejrzyj pęknięcia, deformację i materiał wypchnięty do gwintu.
Do elementu przenoszącego obciążenie potrzebna jest próba odpowiadająca zastosowaniu. Sam estetyczny wygląd nie potwierdza nośności. Wydruki z utwardzanej żywicy wymagają innej metody osadzania — nie traktuj ich jak termoplastycznego PLA czy PETG.
Podczas pracy zapewnij wentylację, trzymaj palce z dala od końcówki i wkładki oraz nie zostawiaj grzałki bez nadzoru. Po zakończeniu odłącz narzędzie i pozwól mu ostygnąć na podstawce.